
桁架機器人怎么給機床上下料?跨機床布局、料倉與節拍設計要點
發布時間:
2026-09-27
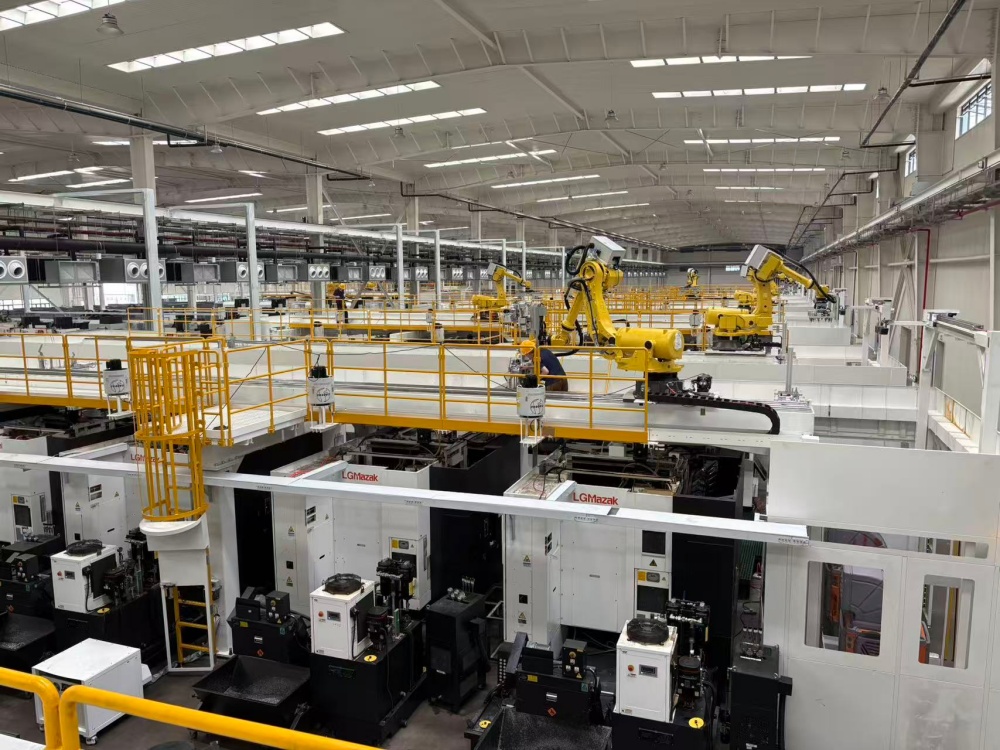
桁架機器人是橫跨機床頂部、在空中做 X/Y/Z 直線運動的上下料系統,一臺桁架通常服務 2-6 臺機床,核心設計三件事:按機床節拍匹配確定桁架服務臺數(桁架循環時間須小于最慢機床節拍的 1/N)、按毛坯形態選料倉(棒料/盤料/箱體件各不同)、按工件重量定 Z 軸負載(含手爪自重,通常 50-200kg)。規劃得當可減少 2-4 名操作工,機床稼動率提升到 85% 以上。具體以實際測算為準。
桁架上下料方案適合什么機床產線?
桁架方案的價值是"空中走料、不占地面",但它有明確的適用邊界。
- 最適合的產線形態:同類機床直線排布、工序相近(如多臺車床粗精車、多臺加工中心同工序),毛坯到成品一次流轉,桁架價值最大。
- 機床數量與排布:一臺桁架服務 2-6 臺機床,機床沿桁架 X 軸一字排開,間距按機床防護門與卡盤位置確定;超過 6 臺需評估雙橫梁或分段接力。
- 工件形態邊界:適合回轉體(棒料、盤類)與規則箱體件,單件重量通常 5-200kg;異形易變形件需專用托盤,超大超重件改用關節機器人+地軌方案。
- 節拍前提:機床單件節拍 2 分鐘以上時桁架從容匹配;節拍幾十秒的高節拍產線要仔細核算桁架循環時間,必要時配雙爪(一手上料一手下料)。
一臺桁架能帶幾臺機床?節拍怎么匹配?
服務臺數由節拍平衡決定,不是越多越好,這是方案成敗的第一筆賬。
- 基本公式:桁架單循環時間 = 抓料 + 移動 + 裝夾 + 撈料等待等動作合計,必須滿足 桁架循環時間 ≤ 最慢機床節拍 ÷ 服務臺數,否則必有機床停機待料。
- 典型循環時間:中小件上下料單循環 20-60 秒(含卡盤交互與門開關),雙爪同時上下料可壓縮到 15-30 秒。
- 機床節拍采集:方案前實測(而非理論)各機床節拍,取最慢機床做瓶頸校核;混排不同節拍機床時,讓桁架按"節拍長的機床優先"調度。
- 節拍不平衡的處理:工序差異大時按節拍分組——快機床單獨配一臺小桁架,慢機床共享一臺,比一臺桁架硬帶全部更經濟。
- 稼動率核算:方案輸出應包含模擬排程表,驗證班產數量目標;規范設計下機床稼動率可達 85%-90%,純人工上下料通常只有 60%-70%。
料倉和手爪怎么選?
料倉與手爪是桁架方案的"毛細血管",選錯是后期停機的主要原因。
- 棒料/盤類料倉:常用斜坡式料倉或翻料機構,靠重力或步進送料,配桁架逐根取料;棒料直徑變化多時選可調擋塊料倉。
- 箱體件料倉:用多層托盤料庫或抽屜式料倉,桁架按層取放;毛坯帶定位基準孔時手爪配定位銷,重復取料精度 ±0.5mm 以內。
- 手爪形式:兩爪/三爪氣動卡爪適合規則件;異形件用真空吸盤或氣動磁力吸盤;雙工位手爪(一側抓毛坯一側抓成品)是節拍緊張時的標配。
- 卡盤與門交互:桁架須與機床信號握手(門開→進料→夾緊→退刀點確認→門關),成熟的 PLC 交互程序與安全聯鎖是調試省時的關鍵。
- 在線檢測預留:高要求產線在桁架空行程段預留在線測量工位(氣動量儀或視覺),不合格品自動分流,避免批量廢品。
桁架方案的設計實施流程是什么?
按固定流程推進,從工藝分析到驗收每步有明確交付物。
- 工藝與節拍分析:收集機床型號、工件圖紙、毛坯形態、班產目標與實測節拍,輸出節拍平衡表。
- 布局設計:確定機床排布、桁架跨距與總長、料倉位置(通常在桁架端頭)、人工上下料位與安全圍欄,輸出平面布局圖。
- 桁架選型:按工件+手爪重量定 Z 軸負載,按機床數量與間距定 X 行程,按機床間距定 Y 行程(或跨距),輸出規格書。
- 仿真驗證:用仿真軟件跑完整上下料循環,驗證無干涉、節拍達標、急停安全區覆蓋。
- 制造與預驗收:桁架出廠前做空載與負載試運行,檢測各軸重復定位精度(通常 ±0.05-0.1mm)、噪聲與溫升。
- 現場聯調與驗收:與機床信號聯調、首件批量試運行 24-72 小時,統計稼動率與故障率后交付。
集成商做桁架方案要避開哪些坑?
桁架項目失敗的原因高度集中在三處:節拍算錯、料倉簡陋、接口不清。
- 按理論節拍做方案:機床樣本節拍與實際加工節拍常差 20%-50%(換刀、裝夾修正都占時間),方案必須按實測節拍校核,否則投產后機床排隊待料。
- 料倉只做"能放料":毛坯一致性差(鑄造披縫、氧化皮)時簡易料倉頻繁卡料,建議料倉做冗余設計(雙通道+自動排堵),并在方案階段提供毛坯實物試放。
- 機床接口責任不清:桁架與機床的信號交互(門、卡盤、啟動允許)需明確由誰改機床 PLC,這是集成商與配套廠最常見的扯皮點,合同階段就應寫清接口清單。
- 忽略換型需求:多品種產線應要求手爪快換(10 分鐘內換爪)與料倉可調,否則換型時間吃掉自動化收益。
- 安全配置偷減:桁架下方是操作工通道,必須配安全圍欄+光柵+區域掃描,圍欄高度與桁架最高點墜落半徑按標準核算,不可省。
核心總結
桁架機床上下料方案的核心是節拍匹配、料倉可靠與接口清晰三件事。一臺桁架服務 2-6 臺直線排布的機床,桁架循環時間必須小于最慢機床節拍除以服務臺數;料倉按毛坯形態選型并做防卡料冗余;與機床的信號交互責任在合同階段寫清。規范設計下機床稼動率可達 85%-90%,單條線減少 2-4 名操作工。集成商提供機床清單、工件圖紙與實測節拍,配套廠家即可輸出節拍平衡表、布局圖與桁架規格書。
FAQ
Q1:一臺桁架最多能帶幾臺機床?
常見 2-6 臺。上限由節拍決定:桁架循環時間須小于最慢機床節拍÷臺數。節拍極不平衡時建議分組,各配獨立桁架。
Q2:桁架上下料方案大概多少錢?
主要取決于跨距、軸數與料倉配置,中小件雙機方案常見 15-40 萬元,六機長跨距方案可達數十萬元。具體以實際測算為準。
Q3:桁架和關節機器人上下料怎么選?
機床一字排布、工件規則選桁架(空中走料不占地面);機床分散布置或需復雜姿態操作選關節機器人,必要時配地軌擴展行程。
Q4:上下料桁架精度要多高?
把工件放進卡盤或定位銷,各軸重復定位精度 ±0.05-0.1mm 足夠;配合機床自定心卡盤與定位銷,無需更高精度等級。
Q5:換產品型號時桁架要大改嗎?
不大改。手爪換快換結構(10 分鐘內換爪)、料倉調擋塊、程序切換配方即可。新工件形態差異過大時才需改造料倉與手爪。
推廣焊接和切割自動化相關技術。
? 24小時內回復
? 現場調試
? 售后服務人員提供周到服務
? 官方網站: m.wangsn.cn
Copyright ? 2024 新寶機器人科技(南通)有限公司 All Rights Reserved | 蘇ICP備19061139號

